 中文简体


Rensning av en formsprutningsmaskin är skillnaden mellan en 25-minuters färgbyte och tre timmars produktionsförlust. En korrekt utförd rensning trycker ut gammalt harts, förkolnade avlagringar och pigmentrester ur cylindern, skruven och munstycket så att nästa material börjar rent. En skyndsam utrensning lämnar föroreningar bakom sig, och den föroreningen uppträder som svarta fläckar, ränder eller en plötslig ökning av skrot i samma ögonblick som mögeln börjar rinna.
Vad är rensning i formsprutning?
Rensning är rengöringsprocessen som tar bort resterande termoplastmaterial från plasteringsenheten i en formsprutningsmaskin. Operatören laddar en reningsmassa, eller i enkla fall en offerharts, och trycker den genom skruven och cylindern vid kontrollerad temperatur och mottryck. Rengöringsmaterialet tränger undan det tidigare hartset, samlar upp pigment och nedbruten polymer och lämnar munstycket som en snäcka.
Två metoder dominerar branschen. Mekaniska reningsblandningar rengör med hög viskositet och skjuvning, och skrubbar rent trumväggen och skruvarna. Kemiska reningsföreningar innehåller aktiva ingredienser som bryter ner förkolnad polymer på molekylär nivå. De flesta formmaskiner har båda i lager: en mekanisk kvalitet för rutinmässiga byten och en kemisk kvalitet för förkolnade uppbyggnad och underhållshändelser.
När ska du rensa en formsprutningsmaskin?
Rensa enligt ett schema, inte efter att defekter uppstått. När svarta fläckar eller färgstrimmor når formen finns det redan föroreningar på skruven och i den heta löparen, och varje skott innan rensningen avslutas är skrot.
| Utlösare | Förorening kvar | Konsekvensen av att hoppa över utrensningen |
|---|---|---|
| Materialförändring | Rester av det tidigare hartset med en annan smälttemperatur | Nedbruten polymer, dåliga svetslinjer, spröda delar |
| Färgförändring | Pigment fångat på skruvgängor och trumvägg | Färgstrimmor och kasserade kosmetiska delar |
| Planerad avstängning | Hartsförkolning i en varm stillastående tunna | Svarta fläckar och bränd lukt vid nästa start |
| Skruvdrag eller underhåll | Material låst i backventilen och skruvarna | Föroreningar sprider sig till andra formar och maskiner |
Lägg till ett rensningssteg till varje övergångsbiljett. En skriftlig triggerlista hindrar operatörerna från att bestämma sig i farten, och det ger underhållet en dokumenterad baslinje när reningstiderna börjar krypa uppåt.
Mekaniska vs. kemiska reningsföreningar
Valet av sammansättning avgör spolningshastigheten och rengöringsdjupet, så kontrollera mekanismen innan du köper en enda påse.
| Jämförelsepunkt | Mekanisk reningsförening | Kemisk reningsförening |
|---|---|---|
| Rengöringsmekanism | Högviskös skrubbning och skjuvkraft | Kemisk reaktion mjukar upp och löser upp rester |
| Passar bäst för | Rutinmässiga material- och färgförändringar | Kolsyrade avlagringar, svarta fläckar, långa avstängningar |
| Bearbetningstemperatur | Matchar produktionshartsfönstret | Kräver ofta ett högre temperatursteg |
| Rengöring efter spolning | Minimal; kompatibel med de flesta hartser | Kan behöva en uppföljande mekanisk rensning |
| Risk för missbruk | Låg när temperaturen hålls korrekt | Termisk skada om den körs utanför det rekommenderade intervallet |
För mörka till ljusa färgövergångar rensar en mekanisk rensning bort de flesta pigment i en eller två cykler. För ett fat som har stått stilla i två veckor, hoppa direkt till en kemisk rensning för att ta bort förkolnade lager.
Hur man renar en formsprutningsmaskin: Steg för steg
Använd samma disciplin varje gång. En konsekvent procedur ger ett förutsägbart resultat.
- Töm behållaren. Sluta mata harts och kör skruven tills inget nytt material kommer in i cylindern. Färskt harts späder ut reningen och förlänger cykeln.
- Ställ in bearbetningstemperaturen. Justera cylindertemperaturerna till leverantörens rekommenderade fönster, vanligtvis nära det övre intervallet för det tidigare hartset.
- Ladda reningsblandningen. Tillsätt tillräckligt med material för att fylla fatvolymen minst en och en halv gång, vilket är den minsta effektiva dosen för de flesta kvaliteter.
- Kör korta rensningsskott med mottryck. Använd ungefär 30 till 50 procent av normal skruvhastighet och måttligt mottryck, och skjut ut korta snäckor istället för ett långt tryck. Korta slag leder föroreningar till munstycket snabbare eftersom de upprepade gånger separerar smältan från skruvarna.
- Inspektera varje snigel. Fortsätt tills den utskjutna snigeln är enhetlig i färg och konsistens. Om svarta fläckar dyker upp igen efter två rena sniglar, byt till en kemisk rensning innan du laddar produktionsharts.
- Ladda det nya hartset och testa. Introducera nästa material, skjut upp flera små delar i luften eller ett reningsbalja och kontrollera att smältan är ren innan du stänger formen.
Vanliga reningsproblem och hur man åtgärdar dem
De flesta reningsfel går tillbaka till temperatur, reningsvolym eller maskinslitage.
| Problem | Trolig orsak | Korrigerande åtgärd |
|---|---|---|
| Rensningen tar för lång tid | Fattemperaturen är för låg för reningsgraden | Höj cylindern 10 till 20°C och verifiera att reningskvaliteten matchar hartset |
| Svarta prickar kommer hela tiden tillbaka | Kol instängt i döda zoner eller en sliten backventil | Kör en kemisk rensning och inspektera sedan skruven och backventilen för slitage |
| Färgen blir inte helt klar | Otillräcklig spolvolym eller lågt mottryck | Öka reningsmängden och använd korta högtrycksskott |
| Purge stelnar i tunnan | Termisk oöverensstämmelse mellan rensning och bearbetningsfönster | Anpassa reningsblandningen till smälttemperaturen för hartset som ska rengöras |
| Ränder visas i de första delarna | Kontaminering fångad i den heta löparen eller munstycksspetsen | Rensa med munstycket öppet och kör ett varmrörsspecifikt spolningssteg |
Rensning av vertikala formsprutningsmaskiner
Vertikala pressar följer samma rensningsprinciper, men det vertikala skruvarrangemanget och frekventa färgbyten i skärformen förtjänar extra uppmärksamhet.
A standard vertikal formsprutningsmaskin drar nytta av en rensningsrutin utformad kring dess skruvgeometri; den vertikala cylindern tenderar att hålla pigment i de nedre stegen, så operatörer bör fortsätta tömningen tills två på varandra följande sniglar är helt enhetliga. För medicinskt och elektronikarbete, LIZHU's vertikal formsprutningsmaskin lineupen inkluderar precisionsformningsutrustning som håller stabila smälttemperaturer och minskar den termiska variationen som gör reningen mindre förutsägbar.
 Standard vertikal formsprutningsmaskin Supplier, Company LIZHU Machinery är Kinas grossistleverantör och företag för tillverkare av standard vertikala formsprutningsmaskiner, som erbjuder grossist... Visa produkt →
Om din produktionsplan kräver täta färgväxlingar, en elektrisk vertikal formsprutningsmaskin är ofta en bättre passform, eftersom servodriven skruvrotation ger mottryckskonsistensen som klarar färgen jämnt på färre cykler. Operationer som övergjuter två eller tre färger kan överväga en flerfärgad vertikal formsprutningsmaskin , vilket minskar antalet byten per skift och direkt sänker förbrukningen av reningsmassa.
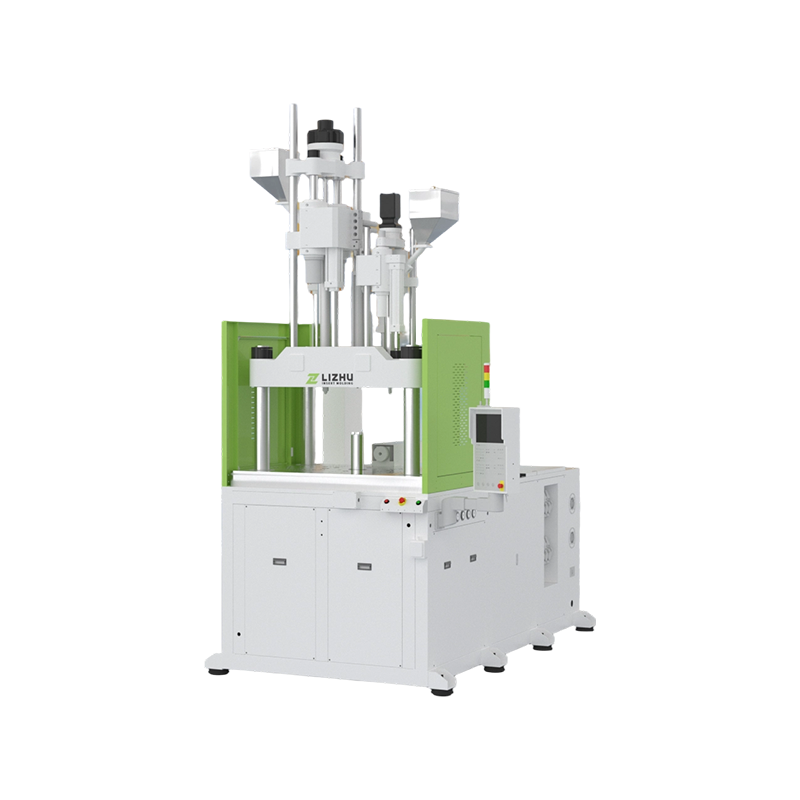 Flerfärgad vertikal formsprutningsmaskin Supplier, Company LIZHU Machinery är Kinas grossistleverantör och företag för tillverkare av flerfärgade vertikala formsprutningsmaskiner, som erbjuder grossist... Visa produkt →
 Elektrisk vertikal formsprutningsmaskin Supplier, Company LIZHU Machinery är Kinas grossisttillverkare av elektriska vertikala formsprutningsmaskiner leverantör och företag, som erbjuder grossist... Visa produkt →
Bästa metoder för snabbare, renare byten
Små förfaranden förändrar sammansättningen till mätbara drifttidsvinster över ett verkstadsgolv.
- Skapa ett rensningsreceptkort för varje materialfamilj, med en lista över sammansättningskvalitet, temperatur, mottryck och cykelantal.
- Mät spoltid och materialanvändning per byte. En 10-procentig minskning av reningstiden över fem pressar ger hundratals produktiva maskintimmar per år.
- Håll munstycket och den heta löparen vid reningstemperatur under rengöring. Kalla zoner fångar pigment och kol.
- Överskrid aldrig reningsblandningens högsta rekommenderade temperatur; överhettat reningsmaterial kan förkolna och kontaminera trumman ytterligare.
- Träna operatörer att läsa rensningssniglar. En ren, enhetlig snigel är det enda pålitliga tecknet på att pipan är redo för produktion.
- Schemalägg en kemisk rensning under förebyggande underhåll istället för att vänta på ett synligt kvalitetsproblem.
Vanliga frågor om spolning av formsprutningsmaskin
Hur ofta ska jag rensa en formsprutningsmaskin?
Rensa vid varje materialbyte, varje färgbyte och före varje planerad avstängning. Om mörka till ljusa färgbyten sker mer än en gång per skift, spåra rensningstid per händelse för att identifiera maskiner som behöver en ombyggd skruv eller backventil.
Hur mycket reningsmassa ska jag använda per spolning?
Använd minst en och en halv gånger fatvolymen som utgångspunkt. Mörka pigment och förkolnade avlagringar kräver vanligtvis två till tre fatvolymer, och en långsamtgående rening behöver vanligtvis mer volym än en väl trycksatt.
Kan jag rengöra med vanligt harts istället för en kommersiell blandning?
För snabba färgbyten i samma familj kan vanligt harts fungera, men det saknar viskositeten och bärarkemin för en kommersiell rensning. I praktiken kostar besparingar på sammansatta kostnader vanligtvis mer i skrot, arbete och maskintid.
Ska jag rensa annorlunda på en vertikal formsprutningsmaskin?
Tillvägagångssättet är detsamma, men den vertikala skruven och den nedre munstyckspositionen gör det lättare för tunga pigment att sedimentera. Använd tillräckligt med mottryck för att hålla smältan i rörelse och bekräfta renheten med på varandra följande likformiga sniglar innan du stänger formen.
Slutsats
Rensning är en produktionsprocess, inte en saneringssyssla. En definierad rensningsprocedur skyddar delens kvalitet, förkortar bytetiden och förlänger livslängden för skruven, cylindern och backventilen. Matcha blandningen med kontamineringen, följ stegen i samma ordning varje gång, så kommer resultatet att synas i skrotkärlet och produktionsschemat.


