 中文简体


En dubbel formsprutningsmaskin låter dig producera en del från två olika hartser eller färger i en enda formningscykel, och den maskin du behöver beror på din materialparning, delens geometri och årsvolym. Om du för närvarande gjuter en komponent och sedan övergjuter ett andra skikt i ett annat processsteg, tar en dubbel formsprutningsmaskin bort den andra cykeln helt. Resultatet är en komplett del med en stark molekylär bindning, snävare toleranser och en avvisningshastighet som är mycket mer konsekvent än i tvåstegsproduktion. Men att välja rätt enhet innebär att förstå hur processen fungerar och var den överträffar övergjutning.
Vad är en dubbel formsprutningsmaskin?
En dubbel formsprutningsmaskin är ett formsprutningssystem med två injektionsenheter som matar in material i samma form, vilket gör att en enda del kan formas av två termoplastiska föreningar eller två färger i en oavbruten cykel.
Denna process kallas också tvåskottsgjutning. Den viktigaste skillnaden från övergjutning är att båda materialen injiceras utan att öppna formen eller överföra delen. Vanliga maskinkonfigurationer inkluderar:
- Ett roterande bord som indexerar den första skottförformen till en andra kavitet
- En rörlig formplatta som flyttar delen till det andra hålrummet
- En stationär design med två hålrum med ett hot runner-system som matar båda skotten
LIZHU Maskiner flerfärgad vertikal formsprutningsmaskin använder en roterande bordsarkitektur som är väl lämpad för komplexa flerskottsdelar som kräver exakt färgseparation eller olika materialegenskaper i en färdig produkt.
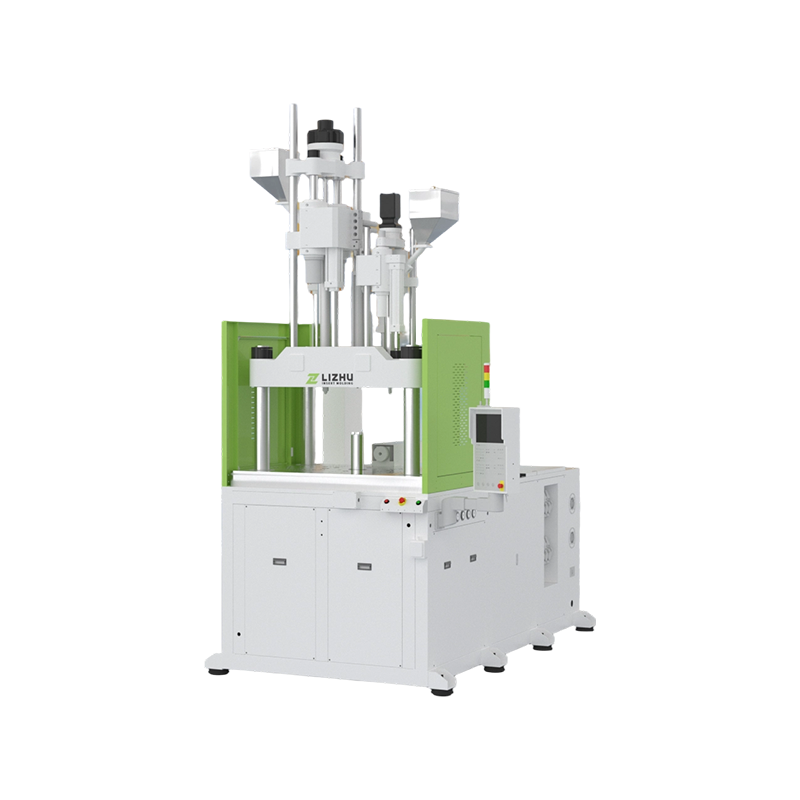 Flerfärgad vertikal formsprutningsmaskin med roterande bord för precisionsdetaljer med flera skott Denna maskin möjliggör enkel, dubbel eller trippel injektion av olika färger eller material i en cykel. Dess importerade hydraulventiler och pekskärmskontroll säkerställer stabil, exakt drift, vilket gör den idealisk för komplexa delar som kräver färgseparation eller varierande materialegenskaper. Visa produkt →
Hur fungerar en dubbel formsprutningsmaskin?
Sekvensen är enkel: den första cylindern fyller den primära kaviteten, det roterande bordet eller den rörliga plattan indexerar förformen till den andra kaviteten, och den andra cylindern injicerar den återstående geometrin före utkastning.
Båda injektionerna sker i samma maskincykel. Bindningen som bildas mellan de två polymererna är starkare än en mekanisk förregling skapad av manuell övergjutning eftersom materialen smälter ihop på polymernivå medan det första skottet fortfarande är varmt. Kritiska processparametrar inkluderar:
- Formtemperaturkontroll för att hålla det första skottet vid optimal yttemperatur
- Insprutningstryck och hastighet balanserar för att förhindra att det andra skottet förskjuter det första
- Skotvolymnoggrannhet på båda piporna för att hålla materialvikterna repeterbara
- Spännkraft för att motstå det extra trycket från den andra injektionen
För vertikala maskinlayouter ger ett roterande bord flerstationsdrift som är särskilt användbar när kylningstiden för första skottet är lång jämfört med insprutningstiden för andra skottet.
 Vertikal formsprutningsmaskin med roterande bord med multistationsdesign Med dubbla eller multistations skivspelare, tillåter denna vertikala maskin samtidig injektion och delhantering, vilket ökar effektiviteten. Den passar precisionsskär och små delar, med alternativ för tre eller fyra stationer för att matcha högre produktionskrav. Visa produkt →
Dubbel formsprutning vs övergjutning: nyckelskillnader
Båda processerna använder två material, men skillnaden ligger i antalet cykler och var bindningen bildas. En dubbel formsprutningsmaskin skapar en molekylär bindning inuti formen, medan övergjutning kräver ett separat skott, en separat cykel och ofta en extra fixtur.
| Aspekt | Dubbel formsprutning | Övergjutning |
|---|---|---|
| Antal cykler | En cykel för båda materialen | Två separata cykler |
| Bindningsstyrka | Molekylär bindning vid gränsytan | Mekanisk eller självhäftande bindning |
| Deltolerans | Konsekvent eftersom delen förblir fastklämd | Risk för snedställning under förflyttning |
| Total cykeltid | Kortare överlag | Längre med lastning och lossning |
| Verktygsinvestering | Högre initial formkostnad | Nedre, med två separata enklare formar |
| Passar bäst för | Högvolym, komplexa delar av flera material | Mindre volym eller enklare skär |
Avvisningsfrekvensen har till och med mer betydelse än cykeltiden. Vid övergjutning hanteras och omplaceras delen två gånger, vilket introducerar variation. Med en dubbel formsprutningsmaskin lämnar delen aldrig formen mellan skotten, och positioneringen styrs av maskinen vid varje cykel.
Fördelar med dubbel formsprutning
De mätbara fördelarna är reducerad cykeltid, bindningskvalitet, delkonsolidering och repeterbarhet.
Kortare total cykeltid
Manuell lastning, lossning och mellanliggande kvalitetskontroller försvinner. En komplett del tillverkas ungefär samtidigt som en engångsdel, med endast något längre insprutnings- och kylningssteg.
Starkare bindning mellan material
Eftersom det andra skottet möter ett varmt första skott, tränger polymerkedjor in i varandra vid gränsytan. Det är därför dubbelskottsdelar tål vibrationer, termisk cykling och upprepad användning bättre än sammanfogade enheter.
Delkonsolidering och funktionsintegration
En dubbelskottsdel kan ersätta flera komponenter. Ett typiskt exempel är ett handverktygshandtag med en styv polyamidkärna och ett mjukt elastomergrepp, vilket eliminerar en separat gummihylsa eller limapplikation.
Konsekvent kvalitet och repeterbarhet
Maskinstyrd indexering håller den relativa positionen för båda materialen exakt varje skott. Vid övergjutning kan mjuka eller flexibla delar förskjutas under hanteringen, vilket orsakar felinriktning och skrot.
Vanliga tillämpningar över branscher
Dubbla formsprutningsmaskiner används i bilinredning, medicinsk utrustning, hemelektronik, förpackningar för personlig vård och elverktygshöljen.
I bilinteriörer kombineras en hård strukturell baksida med ett mjukt dekorativt lager i en enda del. Inom medicintekniska produkter skapar tekniken ett styvt nav med en integrerad flexibel tätning. Inom hemelektronik kommer ett hölje och en soft-touch-knapp från ett gjutsteg.
Vertikala konfigurationer är särskilt användbara när delen är hög, oregelbunden eller kräver gravitationsstödda skärsäten. LIZHU Machinerys vertikala formningsplattform stöder standard-, glidbords-, roterande bords- och flerfärgsmaskiner under 2000 ton, vilket låter dig anpassa maskinen till detaljstorleken istället för att tvinga in delen i en fast maskinklass.
För en djupare titt på när vertikala maskiner är meningsfulla, se vår artikel om vertikal formsprutningsmaskin fördelar .
Hur man väljer rätt dubbel formsprutningsmaskin
Börja med materialparet och arbeta utåt. Materialkombinationen, skottvikten, klämtrycket och produktionsvolymen definierar rätt maskinspecifikation.
Definiera materialparet först
Inte varje termoplastkombination kommer att binda. ABS över PC, elastomerer över polyamid och TPE över PP är vanliga fungerande par. Om det valda paret inte är kemiskt kompatibelt behöver formen en mekanisk låsning för att hålla ihop de två skikten.
Beräkna skottvikt och pipstorlek
Maskinen måste leverera rätt skottvikt för varje material. Harts-till-harts-förhållanden kan variera från 1:1 till 1:10. För delar med ett mycket litet sekundärskott förhindrar en mindre andra pipa material från att avvika inuti pipan.
Matcha klämkraft och bordstyp
Klämkraften tar hänsyn till det injicerade området för båda skotten. Ett roterande bord krävs när delen måste indexera till ett andra hålrum. En rörlig plattkonstruktion fungerar för mindre delar. Ett skjutbord är användbart när en insats måste laddas utanför formen.
Granska årlig produktionsvolym
Verktyg för dubbelinsprutning är dyrare, så processen lönar sig vid högre volymer. Under ungefär 10 000 delar kan övergjutning vara billigare. Över 50 000 delar gynnar besparingarna i arbetskraft, cykeltid och skrot vanligtvis en dubbel formsprutningsmaskin.
Logiken bakom detta beslut beskrivs ytterligare i vår guide om varför precisionsformsprutningsmaskiner spelar roll .
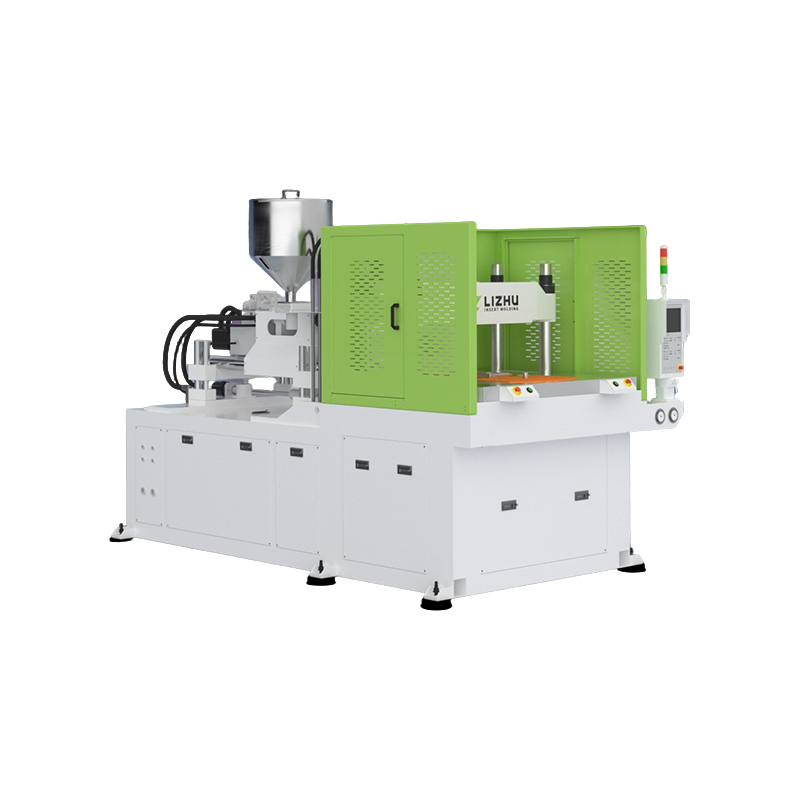 Vertikal spännande horisontell formsprutningsmaskin för flexibel produktion Denna maskin kombinerar en vertikal klämma med horisontell insprutning, vilket ger både kompakthet och stor insprutningsvolym. Den tillåter anpassning av klämkraft och insprutningsmekanism, vilket gör den lämplig för biltrim och gängade beslag med lägre arbetshöjd. Visa produkt →
Vanliga frågor
Vad är skillnaden mellan en dubbel formsprutningsmaskin och en tvåfärgs formsprutningsmaskin?
Termerna överlappar varandra, men skillnaden är om samma material används i två färger eller om två olika polymerer används. En tvåfärgsmaskin injicerar vanligtvis ett harts i två färger. En dubbelinsprutningsmaskin kan injicera två polymerkvaliteter med olika hårdhet, styvhet eller kemiska egenskaper.
Hur många hålrum kan en dubbel formsprutningsmaskin hantera?
Roterande bordsmaskiner kan köra två, fyra eller fler stationer beroende på maskinstorlek. Vertikala roterande bord begränsas ofta av bordsdiameter, medan horisontella maskiner kan ta emot högre hålrum för mindre delar.
Vilka är de vanligaste defekterna vid dubbel formsprutning?
Korta bilder, svetslinjer vid gränssnittet och blixt runt den andra kaviteten är huvudproblemen. Dessa spåras vanligtvis till formtemperatur, insprutningshastighet eller ventilationsdesign snarare än själva maskinen.
Är en vertikal maskin bättre för dubbel formsprutning?
Vertikala maskiner är bättre när skär krävs, när detaljens geometri beror på tyngdkraften eller när golvytan är snäv. Horisontella maskiner är fortfarande standarden för höghastighetsförpackningar och komponenter för konsumentprodukter.
Hur länge håller formen?
Med korrekt underhåll och vattenlinjevård kan en dubbel sprutform köra flera hundra tusen cykler. Det roterande bordet och den rörliga formplattan kräver rutininspektion för att hålla indexeringsnoggrannheten inom toleransen.


