中文简体

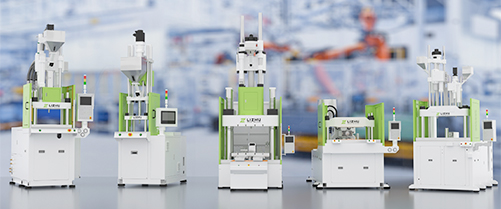

En anpassad formsprutningsmaskin är en press konstruerad runt en specifik del snarare än plockad från en katalog. Det korta svaret på om du behöver en: ja, när minst en hård begränsning, såsom detaljgeometri, skärhantering, hartsbeteende eller utmatningsmål, inte kan uppfyllas av en standardmaskin utan att skada cykeltiden, kvaliteten eller förarens säkerhet. Nej, när din del redan passar en standardram med en vettig säkerhetsmarginal, eftersom en standardmaskin vanligtvis skickar snabbare, kostar mindre och håller sitt andrahandsvärde bättre.
Resten av den här guiden täcker vad som faktiskt anpassas, vilka specifikationer som flyttar priset och schemat, hur olika konfigurationer matchar olika jobb och var anpassade projekt oftast går fel.
Vad gör en anpassad formsprutningsmaskin anpassad
Anpassning börjar nästan alltid i ett av fem system, och vart och ett ändrar ram, pris och leveransschema.
- Spännenhet: tonnage, stagavstånd, valsstorlek och T-spårmönster anpassade till formen snarare än till en katalogram.
- Injektionsenhet: skruvdiameter, L/D-förhållande, skottkapacitet och pipans slitstyrka som valts för hartset och skottvikten.
- Formmontering och bordsrörelse: fast bord, enkelt skjutbord, dubbelt skjutbord eller roterande bord, valt för hur delar och insatser laddas.
- Kör och styr: hydraulisk, servohydraulisk eller helelektrisk, anpassad till den repeterbarhet och energiprofil som delen kräver.
- Automationsgränssnitt: robothandslag, ejektorsekvensering, detektering av delfall och placering av transportörer eller behållare.
Byggare med en dedikerad anpassad linje hanterar dessa ändringar som ett paket snarare än som engångsändringar. Det betyder att icke-standardtonnage, flerfärgslayouter och vertikal-horisontella hybriddesigner konstrueras tillsammans med klämman och insprutningsenheten, inte fastskruvade efteråt.
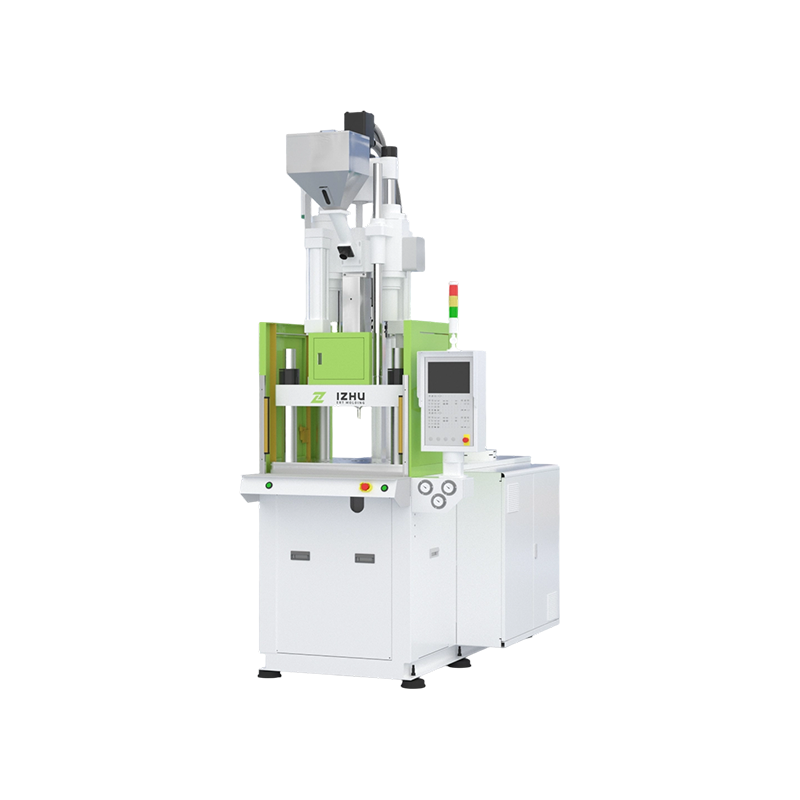
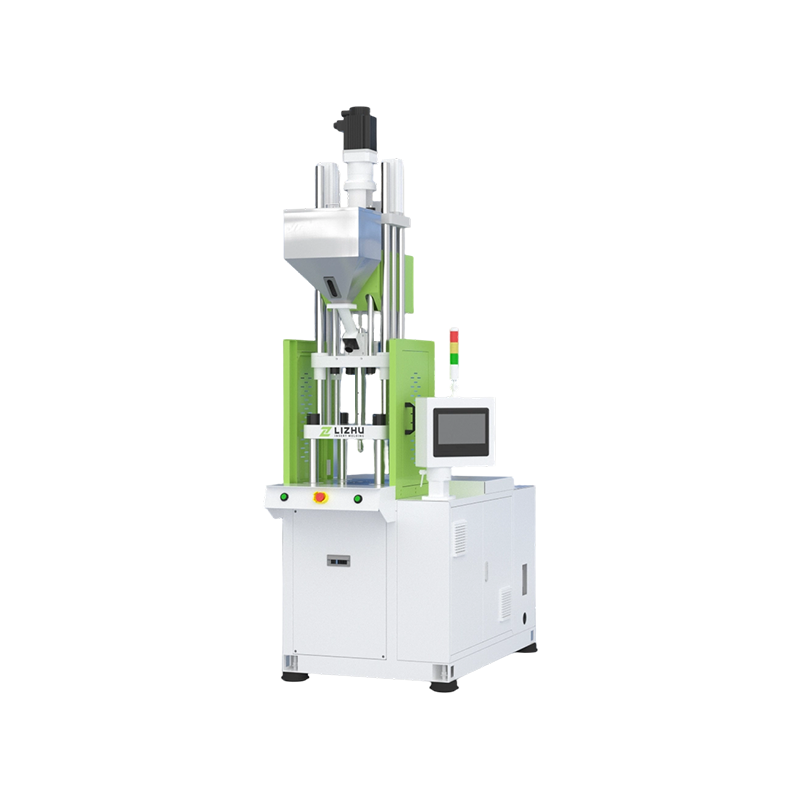
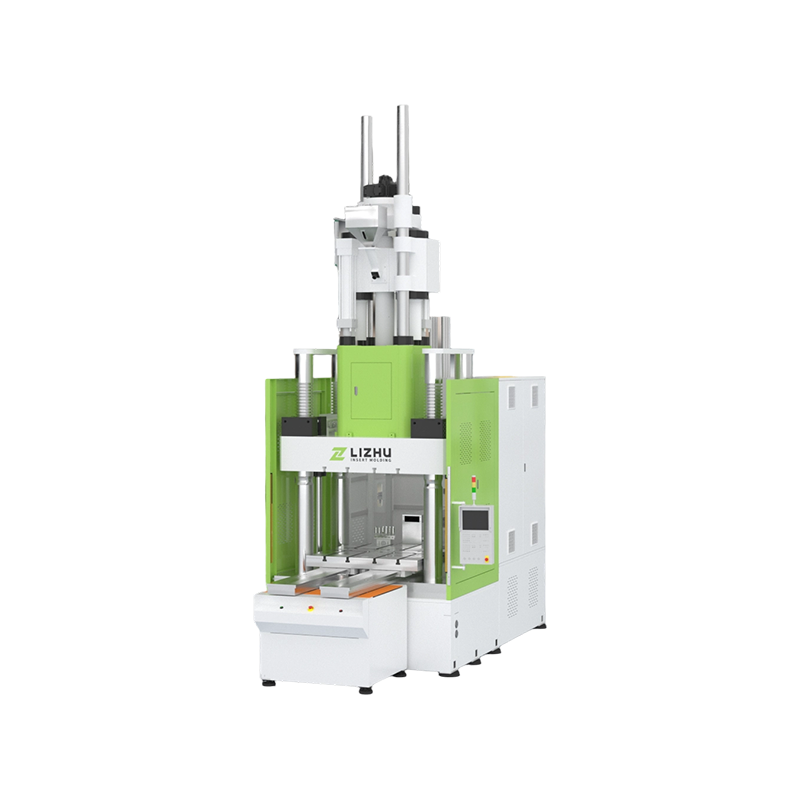
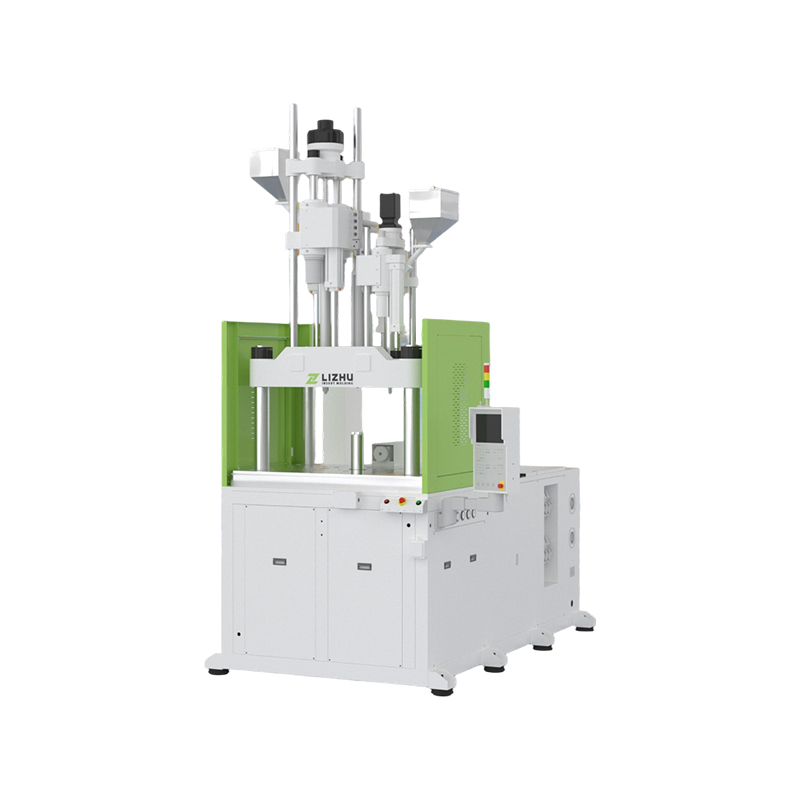 Anpassad vertikal formsprutningsmaskin för precisionsgjutning Skräddarsydd vertikal press med anpassningsbara kläm- och injektionsenheter, lämpad för precisionsinsatsarbeten och delar av flera material i elektronik-, fordons-, medicin- och halvledarförpackningar. Visa produkt →
Vertikal eller horisontell? Bestäm inriktning först
Orientering är det första beslutet eftersom det avgör hur skären laddas, hur färdiga delar faller och hur mycket golvyta cellen behöver. Vertikala maskiner vinner mest skär- och precisionsarbete; horisontella maskiner vinner stora, platta delar med hög tonnage.
| Omtanke | Vertikal maskin | Horisontell maskin |
|---|---|---|
| Infoga laddning | Gravity håller insatsen i formen, med öppen åtkomst från ovan och framsidan | Insatser behöver vanligtvis en fixtur eller en robot |
| Golvyta | Högt, smalt fotavtryck som passar in i befintliga arbetsceller | Lång fotavtryck med ett större gångbehov |
| Del fall | Delar faller klart ned på en ränna eller transportör | Delar landar ofta på dragstänger eller behöver en uttagningsrobot |
| Flerstationsarbete | Glid- och roterande bord är vanliga och väl beprövade | Shuttlebord är möjliga men mindre vanliga |
| Typisk trigger | Djupa skär, små precisionsdetaljer, flerfärgsgjutning | Stora platta delar, högt tonnage, tjocka sektioner |
Specifikationerna som driver pris och ledtid
Fyra eller fem specifikationer står för det mesta av gapet mellan två offerter för samma del: klämkraft, injektionsenhetsstorlek, bordskonfiguration, styrpaket och automatiseringsomfång.
| Specifikation | Varför det flyttar kostnad | Vad ska bekräftas |
|---|---|---|
| Spännkraft | En större ram, platta och dragstänger ökar material- och bearbetningskostnaderna | Erforderligt tonnage plus en blygsam säkerhetsmarginal, inte ett runt tal |
| Injektionsenhet | Dimensionering av skruv, pipa och drivning följer skottvikten och hartsbeteendet | Skottvikten hålls inom mitten av den nominella kapaciteten för stabil smältkvalitet |
| Tabellkonfiguration | Glidande och roterande bord lägger till mekanik, bevakning och kontroller | Cykeltidsvinst mätt mot ökade kostnader och underhåll |
| Styr och kör | Servo- och helelektriska paket kostar mer i förväg | Energi-, repeterbarhets- och brusmål för cellen |
| Automation omfattning | Robotar, transportörer och sensorer förlänger konstruktionstiden | Gränssnittsdefinitioner överenskoms skriftligen innan bygget startar |
Inte alla projekt behöver detta. När delen passar en standardram är en standardmaskin den snabbare och billigare vägen, och att köra den jämförelsen innan du bestämmer dig för en specialbyggd är värt ansträngningen. Avvägningarna anges i denna guide till att välja en kostnadseffektiv standard vertikal formsprutningsmaskin .
Matcha konfigurationen med produktionsjobbet
Konfigurationen bör följa arbetsflödet, inte katalogsidan. Tabelltypen och antalet injektionsenheter är de två val som förändrar den dagliga produktionen mest.
Skjutbord för insatstung gjutning
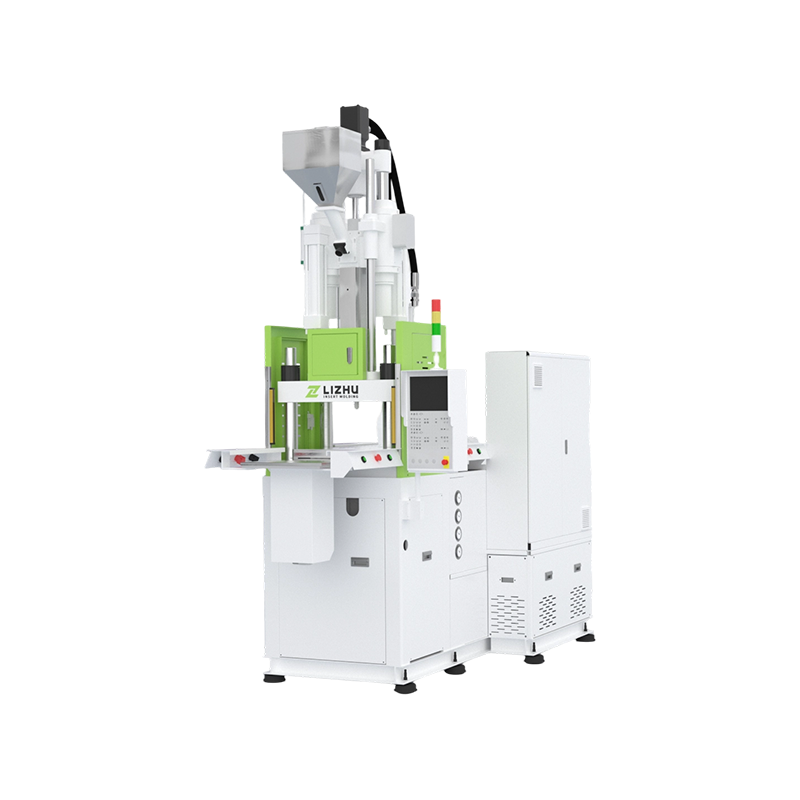
Ett enkelt skjutbord låter den ena formen skjuta ut halvan för laddning medan den andra fortsätter att fungera, vilket ökar den manuella genomströmningen. Ett dubbelt skjutbord håller båda halvorna produktiva och är vanligtvis valet när operatörer laddar flera skär per cykel.
Roterande bord för flerstationscykler
Roterande bord sprider laddning, injektion och kylning över separata stationer, så en lång kylningstid dikterar inte längre hela cykeln. De passar till medelstora delar med en stabil, repeterbar sekvens.
Flerfärgade och vertikal-horisontella hybrider
Två eller flera injektionsenheter förvandlar en tvåstegsenhet till en enda gjutcykel, tar bort en limnings- eller svetsstation och skrotet som följer med den. Samma logik gäller för vertikal-horisontella hybridlayouter, där en horisontell enhet hanterar huvudskottet och en vertikal enhet tar det andra materialet.
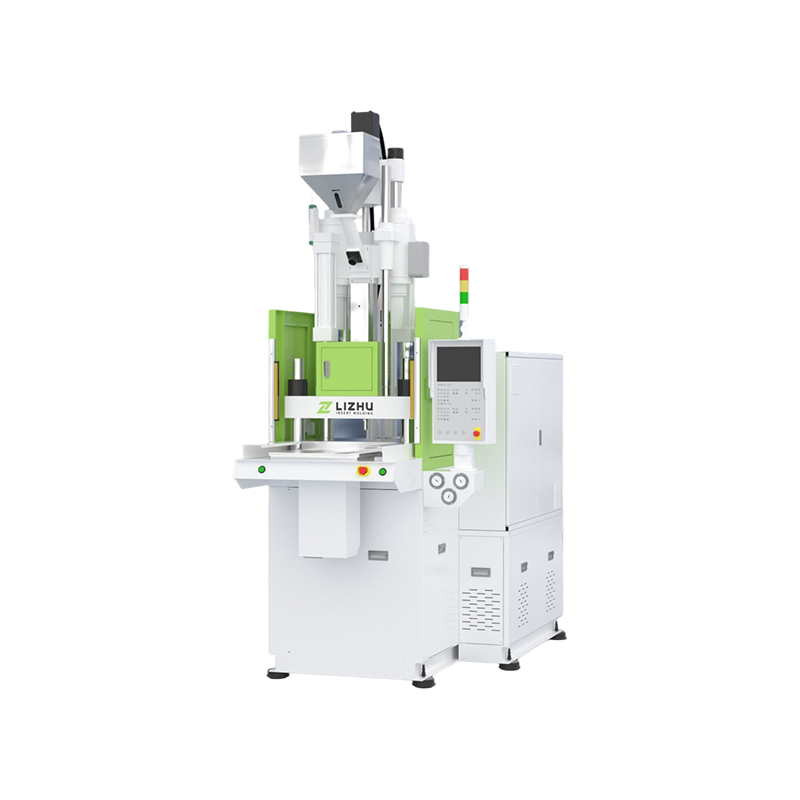
Flerfärgad vertikal formsprutningsmaskin för multi-material precisionsgjutning Vertikal press för enkel-, dubbel- eller trippelgjutning av olika färger eller material i en cykel, vilket minskar monteringsstegen och skrot. Visa produkt → Stora lågbasmaskiner för överdimensionerade delar
Ramar med låg bas håller höga formar och tunga skär inom bekvämt räckhåll, vilket spelar roll när delen är tillräckligt stor för att föraren inte kan arbeta i axelhöjd under hela skiftet. Klämkapacitet, valsstöd och åtkomstavstånd bör kontrolleras tillsammans.
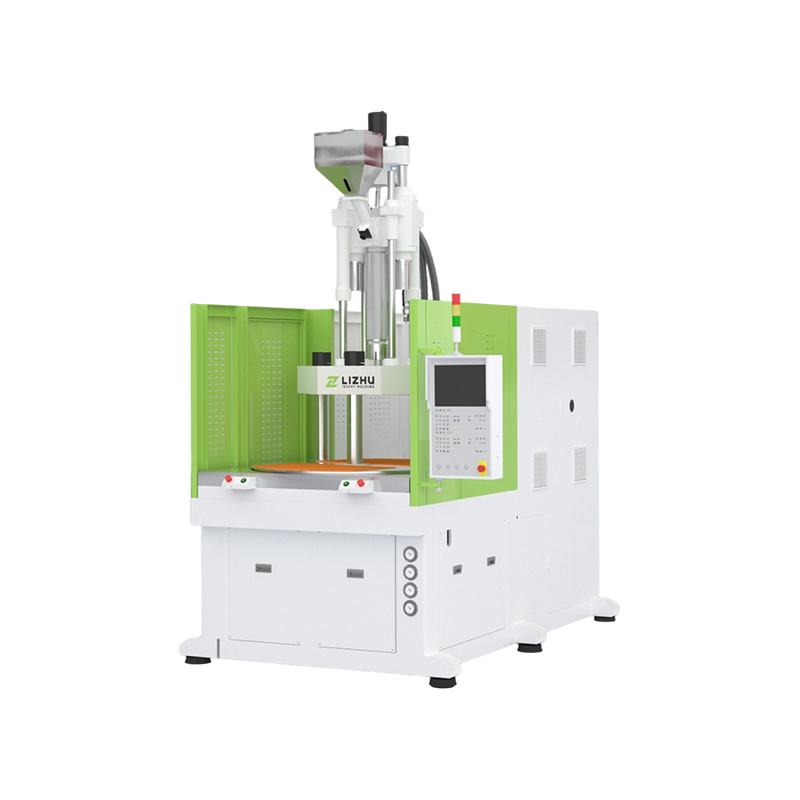
 Anpassad stor vertikal formsprutningsmaskin med låg bas för komplexa delar Stor vertikal formningsmaskin med låg bas och högtonnage fastspänning för komplexa plastdelar; formtillgång, klämkapacitet och automatiseringsplanering formar investeringen. Visa produkt →
Automation och kontroller: De tysta kostnadsdrivarna
Automatisering är där skräddarsydda projekt tyst vinner eller förlorar sitt affärscase, eftersom maskinen ofta är den mindre hälften av investeringen.
- Integrering av robot eller sprue picker: monterings-, räckvidds- och handskakningssignaler måste definieras innan ramen svetsas.
- Bekräftelse av ejektor och delfall: sensorer som stoppar cykeln istället för att låta ett kort skott nå soptunnan.
- Mögelskydd och processövervakning: övervakning av hålighetstryck eller töjbar spänning, användbart när delar är dyra eller säkerhetsrelaterade.
- Spårbarhet: skottdataloggning och -export, som i allt högre grad efterfrågas av medicinska och fordonskunder.
Eftermontering av skydd, sensorer och gränssnitt efter leverans kostar nästan alltid mer än att specificera dem vid designstadiet.
Upphandlingsrisker värda att planera runt
De risker som oftast spårar ur en anpassad maskinorder är vaga acceptanskriterier, oöverensstämmelse mellan form och maskin och underskattad driftsättningstid.
- Odefinierade acceptanstest: komma överens om hartset, formen, målcykeltiden och provkvantiteten innan inköpsordern undertecknas.
- Felaktiga verktyg: munstycksradie, lokaliseringsring, ejektormönster och plattans T-spår måste kontrolleras mot den faktiska formritningen, inte en beskrivning av den.
- Underskattad driftsättning: ge tid för installation, verktygsverifiering, säkerhetsvalidering och operatörsutbildning innan fullständiga produktionsmål gäller.
- Overifierad byggkapacitet: begära a fabriksgenomgång eller dokumenterade fotografier på byggstadiet, särskilt för icke-standardtonnage.
Vanliga frågor
Hur lång tid tar det att bygga en anpassad formsprutningsmaskin?
Längre än en standardmodell, eftersom konstruktion, gjutning och bearbetning är delspecifika. Offerter landar vanligtvis flera veckor bortom en standardleverans, med spridningen driven av tonnage, kontrollpaket och ledtider för komponenter. Be om ett milstolpeschema snarare än ett enda leveransdatum.
Hur mycket mer kostar en specialmaskin än en vanlig?
Det finns ingen fast procentsats. En ramanpassning kan tillföra en måttlig mängd, medan nya plattor, extra injektionsenheter eller helautomatisering tillför betydligt mer. Den ärliga regeln är att kostnaden spårar hur långt designen rör sig från närmaste standardmodell.
Kan en standardmaskin modifieras istället för att beställa specialanpassat?
Ofta ja, och det är vanligtvis den billigare vägen när ändringarna är begränsade till munstycken, ejektormönster, plattborrning eller styrparametrar. När väl klämkraften eller bordsrörelsen måste ändras är en specialbyggd ram normalt mer tillförlitlig än en kraftigt modifierad standard.
Vilken information behöver jag innan jag begär en offert?
Skicka delritningen, hartsdatabladet, formritningen, målcykeltid, årlig volym, infogningsdetaljer och automations- och kvalitetskraven. Saknade harts- och mögeldata är den vanligaste orsaken till att en offert stannar.
En anpassad formsprutningsmaskin tjänar sin premie när en standardram verkligen inte kan hålla delen, insatsen eller cykeln. Arbeta bakåt från delen: fixa orienteringen först, sedan fastspännings- och injektionsspecifikationerna, sedan tabelllayouten som matchar hur operatörerna faktiskt lastar och lossar, och slutligen automations- och acceptanskriterierna. Gör det, och en anpassad konstruktion förblir förutsägbar i både kostnad och prestanda; hoppa över det, och även en välbyggd maskin kommer att kämpa för att få sina siffror på din våning.